
W stelażach krzeseł, foteli i ławek połączenie komponentów bywa częścią wyglądu, bywa częścią wytrzymałości, a często jednym i drugim naraz. Dlatego metodę dobieramy do konkretnego połączenia: patrzymy, czy spoina będzie na widoku, czy zniknie pod siedziskiem, i jakie obciążenie ma przenieść.
Produkujemy wyroby ze stali czarnej i nierdzewnej. Cały stelaż powstaje u nas, od gięcia rur po malowanie proszkowe, więc łączenie i spawanie stelaży metalowych jest po prostu jednym z kroków procesu wytwarzania.
Robot do serii, spawacz do trudnych połączeń
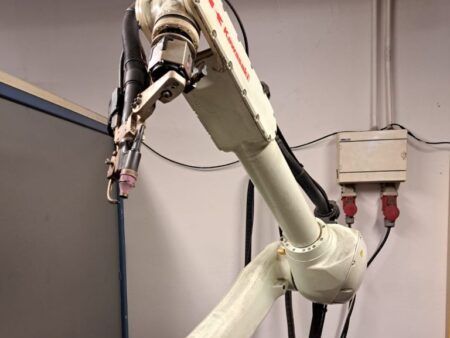
W dużych seriach pracują roboty Kawasaki (TIG) i ABB (MAG), oba na topowych źródłach spawalniczych Fronius. Pierwsze wdrożenie spawania stelaży na robotach robiliśmy własnymi siłami ponad dekadę temu. Roboty programujemy sami, właściciele i kadra kierownicza to inżynierowie.
Robot daje powtarzalność, której przy tysiącach sztuk nie da się osiągnąć inaczej. Dzięki własnemu doświadczeniu w programowaniu wiemy też, co robot spawa dobrze, a co lepiej zostawić spawaczowi.
Są jednak stelaże, które dobrze spawa tylko doświadczony człowiek. Elementy gięte stosowane w stelażach meblowych nie są tak precyzyjne jak podzespoły z obróbki skrawaniem CNC, więc dwa łączone odcinki rzadko pasują do siebie idealnie. Wyszkolony spawacz widzi, co ma przed sobą, i potrafi skompensować niedokładność elementów. Do tego spoina rurki do rurki jest zwykle trudna do opisania: po drodze przechodzi z pachwinowej w czołową, w geometriach, które nie mają prostej definicji.
Do tego spoiny często leżą w miejscach, do których dostęp utrudniają inne elementy stelaża, więc robot nie zawsze jest w stanie je prawidłowo poprowadzić.
Wprawa ma jeszcze jedną zaletę, widoczną gołym okiem. Doświadczeni spawacze ograniczają łuskowaty wygląd spoiny, znany z filmów spawalniczych w internecie, dzięki czemu nasze spoiny są gładsze i bardziej spójne.
Spawacze, którzy u nas pracują, mają za sobą lata pracy przy stelażach meblowych z górnej półki i przy spawaniu precyzyjnym. Nie uczą się na Waszej serii.
TIG – spawanie stelaży metalowych gdy spoina zostaje na widoku
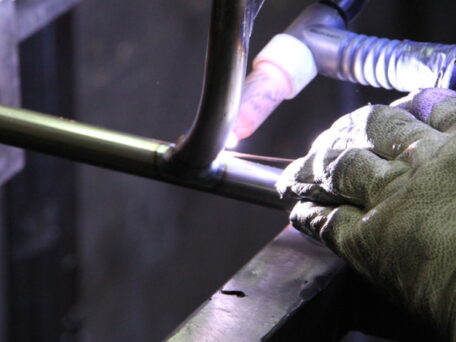
Przy stelażach wysokiej jakości, w których połączenie jest w polu widzenia, spawamy metodą TIG. Daje czystą, wąską spoinę, którą można potem jeszcze opcjonalnie oszlifować w aplikacjach klasy premium.
Najczęściej spawamy TIG-iem z drutem, na złączu przygotowanym obróbką skrawaniem CNC lub obróbką plastyczną. To rozsądny kompromis: wytrzymałość wzmocniona spoiwem zostaje, a wygląd jest smukły i przyjemny w odbiorze dla oka obeznanego z jakością.
Spawamy też TIG-iem bez drutu. Spoina ma wtedy cieńszy przekrój, więc wytrzymałość jest nieco niższa. Zostawiamy tę metodę na miejsca, w których wygląd liczy się bardziej niż wytrzymałość, albo na lekkie detale.
MAG – spawanie ukryte albo celowo na widoku
MAG nie jest u nas metodą tylko „na spoiny, których i tak nie widać”. Wybieramy go w dwóch przypadkach:
Pierwszy jest praktyczny. Pod siedziskiem, w piance, wszędzie tam, gdzie połączenie i tak trafi pod tapicerkę, siedzisko lub blat, spawanie stelaży metalowych metodą MAG jest szybsze i tańsze, więc nie ma powodu spawać inaczej.
Drugi to wybór świadomy. W meblach o wyglądzie przemysłowym, loftowym, technicznym czy surowym wyrazista spoina MAG jest częścią projektu, a nie czymś do ukrycia. Widać na niej, że stelaż jest zrobiony z metalu, i właśnie o ten charakter często chodzi projektantom.
MAG wybieramy też tam, gdzie wytrzymałość jest ważniejsza niż wygląd połączenia. Spoina jest wtedy grubsza, wymaga mniej przygotowania i przenosi większe obciążenie. W seriach spawamy nim na robocie ABB, który daje powtarzalny wygląd spoiny od pierwszej sztuki do ostatniej.
Laser – na prostych odcinkach
Proste odcinki rury lub profilu możemy spawać laserem. Spoina jest wąska i równa. Przy skomplikowanych złączach stelaża laser nie zastąpi TIG-a, ale na długich, prostych połączeniach takie spawanie stelaży metalowych daje czysty efekt i działa szybko.
Lutowanie twarde – brąz i mosiądz
W stelażach premium, gdzie połączenie ma być bardzo gładkie, a obciążenie jest mniejsze, lutujemy twardo, brązem albo mosiądzem. Po oczyszczeniu i szlifie taka spoina jest estetyczna i prawie niewidoczna. Wytrzymałość jest jednak niższa niż przy spawaniu, dlatego nie stosujemy lutowania w miejscach, które przenoszą większe obciążenia. Jest też droższe (nagrzewanie, lut), więc zostawiamy je na detale, które mają wyglądać jak jeden monolit, a klient końcowy doceni włożoną w nie pracę.
Lutospawanie – rozwiązanie pośrednie
Czasem ani czysty TIG, ani lutowanie nie pasują do danego złącza. Wtedy sięgamy po lutospawanie: daje więcej wytrzymałości niż lutowanie i więcej kontroli nad wyglądem niż zwykły spaw. Stosujemy je, gdy wymaga tego projekt, nie jako standard.
Zgrzewanie kołków
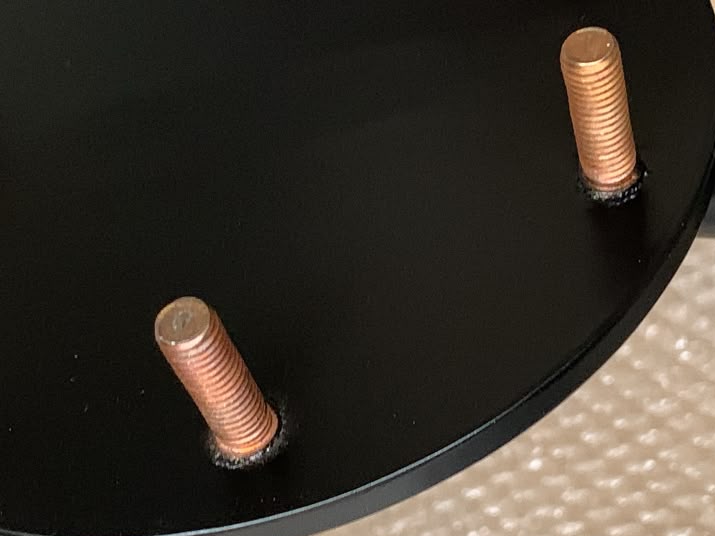
Kołki z gwintem lub bez zgrzewamy rezystancyjnie do blach. To typowe rozwiązanie przy płytach mocujących, flanszach i wszędzie tam, gdzie coś będzie później przykręcane.
Jest szybkie i powtarzalne, a spoina nie musi biec dookoła całego obwodu, odkształcenia skurczowe blachy są mniejsze niż przy spawaniu.
Szlifowanie – rzemiosło na końcu
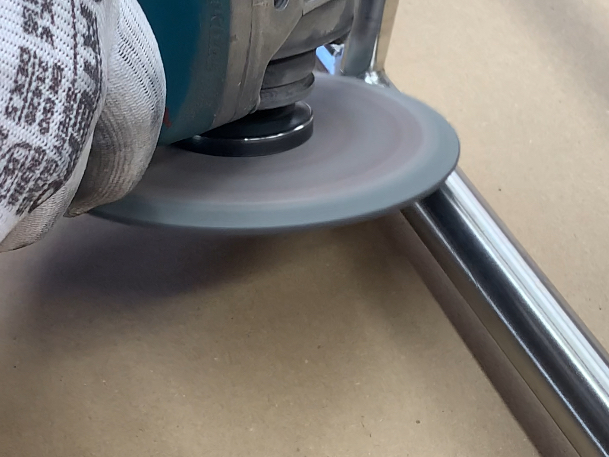
W wersjach topowych, gdy klient wymaga najwyższej jakości połączenia, stelaże szlifujemy ręcznie. To rzemiosło na końcu procesu, a nie automat.
Chodzi o to, żeby stelaż wyglądał jak jedna całość, a nie jak zestaw rur. Jest to żmudna i czasochłonna operacja, dlatego wybierana jedynie do najdroższych modeli.
Odkształcenia po spawaniu i prostowanie
Spawanie wprowadza do metalu ciepło, a razem z nim naprężenia. W stelażach z rur o małych średnicach i stosunkowo cienkich ściankach widać to wyraźnie: po ostygnięciu spoiny kurczą się i ściągają konstrukcję, więc stelaż wychodzi ze spawania lekko odkształcony.
Spawanie stelaży metalowych wykonujemy w przyrządach przemysłowych, które wytrzymują dekady pracy. Trzymają elementy w zadanej pozycji, dzięki czemu kolejne sztuki w serii są powtarzalne. Przyrząd ogranicza odkształcenia, ale nie usuwa ich całkowicie.
Dlatego po spawaniu robimy jeszcze jedno, co nas wyróżnia: prostowanie korygujące. Przywracamy symetrię stelaża i ustawiamy na nowo kluczowe punkty tak, żeby funkcjonalnie pasowały do elementów, które klient do stelaża mocuje, na przykład siedzisk, oparć czy mechanizmów. Dla Was znaczy to tyle, że stelaż pasuje do Waszych elementów tak, jak go zaprojektowano, a nie tak, jak ułożył się po spawaniu.
Kiedy którą metodę wybieramy
| Sytuacja | Metoda |
|---|---|
| Duża seria, powtarzalne, względnie proste elementy | Robot: TIG (Kawasaki) lub MAG (ABB) |
| Gięte elementy o zmiennej geometrii spoiny, mniejsza powtarzalność | TIG ręcznie, spawacz kompensuje niedokładność |
| Widoczne połączenie, wysoka jakość, czysty wygląd | TIG z drutem, opcjonalnie szlif |
| Pod siedziskiem, pod tapicerką albo celowo na widoku (styl przemysłowy, loftowy, surowy), ważniejsza wytrzymałość | MAG |
| Prosty odcinek, równa spoina | Laser |
| Premium, mniejsze obciążenie, połączenie ma wyglądać bezszwowo i gładko | Lutowanie twarde |
| Trudny przypadek pomiędzy jednym a drugim | Lutospawanie |
| Kołek do blachy | Zgrzewanie |
Metodę ustalamy na starcie projektu, na podstawie rysunku albo wzorca. Nie każda technologia pasuje do każdego złącza. Doradzamy jak zoptymalizować konstrukcję.
FAQ
Czy spawacie robotami, czy ręcznie?
Jedno i drugie. W dużych seriach pracują roboty Kawasaki (TIG) i ABB (MAG) na źródłach Fronius, które programujemy sami. Trudniejsze spawanie stelaży metalowych, z giętych elementów o mniejszej precyzji, spawa ręcznie doświadczony spawacz.
Czy stelaże po spawaniu są prostowane?
Tak. Cienkie ścianki i małe średnice sprawiają, że stelaże po spawaniu się ściągają, więc wykonujemy prostowanie korygujące: przywracamy symetrię i ustawiamy kluczowe punkty tak, żeby pasowały do elementów montowanych przez klienta.
Czy lutowanie trzyma tak mocno jak spaw?
Nie. Wytrzymałość lutowania jest niższa i mniej przewidywalna niż spawania, dlatego lutujemy twardo tylko tam, gdzie obciążenie jest mniejsze, a nie w miejscach, które utrzymują całe siedzisko.
Jak zapewniacie jakość i powtarzalność?
Spawamy w dedykowanych przyrządach, które wytrzymują dekady pracy, więc kolejne serie powtarzają się z taką samą dokładnością. Spawają wyspecjalizowani spawacze, którzy na co dzień pracują przy stelażach meblowych i precyzyjnych konstrukcjach. Po spawaniu prostujemy stelaże i korygujemy odkształcenia.
Do wyceny wystarczy rysunek albo zdjęcie złącza.