
Freiformbiegen Stuhlgestelle — das ist bei Karud seit 2006 Tagesgeschäft: auf CNC-Maschinen, mit einer zweiten, moderneren Linie seit 2021. Werkzeugbereich: Ø14, 16, 18, 20, 22 und 25 mm. Haupteinsatzgebiet sind Metallgestelle für Stühle und Möbel — Freischwinger-Gestelle, Kufengestelle und räumliche Rahmen, bei denen mehrere Radien in einem Teil zusammenlaufen.
Werk: Karud, Kiełpino, Pommern, Polen. Gestellfertigung seit 1995. Biegen, Schweißen und Pulverbeschichtung unter einem Dach.
Eckdaten
Technologie: CNC-Freiformbiegen (freeform / Freiformbiegen), J. Neu GmbH Maschine
- Start: 2006, zweite Linie: 2021
- Durchmesser: Ø14–Ø25 mm
- Materialien: Präzisionsstahl (schwarz), Edelstahl 304 / 316
- Kernprodukt: Metallgestelle für Stühle
- Weitere Verfahren in unserem Maschinenpark: fünf Rohrbiegetechnologien
Wie Freiformbiegen funktioniert
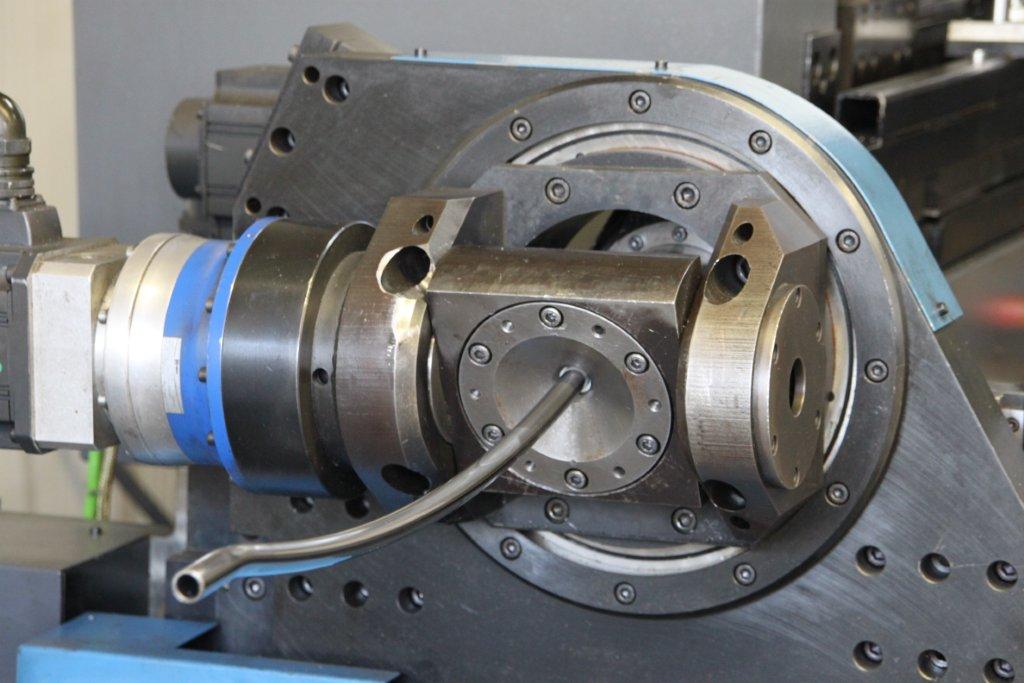
Das Rohr wird nicht wie beim Rundbiegen (rotary draw bending) um eine Rolle mit festem Radius gewickelt. Es wird mit hoher Kraft durch einen Biegekopf gedrückt (in der Branche auch als bewegliches Biegewerkzeug bezeichnet): ein feststehender Teil plus eine synchronisierte, CNC-gesteuerte bewegliche Matrize. Radius, Winkel und Ebene (Verdrehung) der Biegung ergeben sich aus der Auslenkung des Werkzeugs während des Vorschubs.
Daraus ergeben sich drei Dinge, die für die Gestellfertigung wichtig sind:
- Ein Werkzeugsatz pro Durchmesser, nicht pro Radius.
- Radien können ohne geraden Zwischenabschnitt ineinander übergehen.
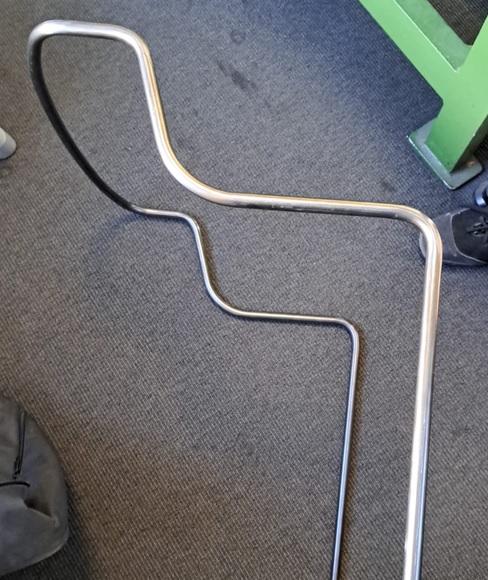
- Eine vollständige 3D-Form lässt sich in einem einzigen Zyklus schließen — typisch für Freischwinger-Gestelle und Rahmen mit geschwungener Rückenlehne.
Beim Rundbiegen benötigt jeder unterschiedliche Biegeradius in der Regel eine eigene Matrize (Rolle) samt vollständigem Werkzeugsatz für diesen Radius. Bei einem Bein mit mehreren Bögen können die Werkzeuginvestitionen für Rundbiegemaschinen sehr hoch ausfallen. Freiformbiegen kommt ohne das aus. Ein enger Radius bei dünner Wandstärke ist allerdings nach wie vor besser für das Rundbiegen geeignet — deshalb betreiben wir beide Verfahren parallel.
Woher die Technologie kommt
Freiformbiegen stammt nicht aus dem Maschinenkatalog der letzten Saison. Ende der 1980er-Jahre beschrieben Forscher in Japan, wie sich ein Rohr formen lässt, indem man es durch einen beweglichen Kopf drückt, statt es um eine feste Rolle zu biegen. In den 1990er-Jahren ging das Konzept unter der Marke Nissin in Produktion. In Europa griff die deutsche Firma J. Neu GmbH das Verfahren auf und entwickelte es weiter: Das Unternehmen vertrieb zunächst die in Japan gebauten Maschinen und begann später, eigene zu bauen. Beide unsere Maschinen laufen mit Mitsubishi-Steuerung — J. Neu GmbH stattet seine Maschinen seit Jahrzehnten so aus.
Auf diesen Maschinen entstanden zunächst Rahmen und Gestelle für Möbel — gerade weil sich mit einem Werkzeug mehrere Bögen und eine räumliche Form an einem Teil kombinieren lassen. Erst Anfang der 2000er-Jahre interessierte sich die Automobilindustrie für das Verfahren, woher auch die engeren Maßanforderungen — und der Eindruck, es handle sich um „eine Automotive-Technologie“ — stammen. Ihre Wurzeln liegen jedoch in der Möbelfertigung.
Dieselbe Geschichte findet sich in der Fachpresse auf beiden Seiten des Atlantiks. Die deutsche Publikation Blechonline beschreibt den japanischen Ursprung der Technologie, ihre Weiterentwicklung bei Neu seit den 1990er-Jahren und ihren frühen Einsatz vor allem im Möbelbau. Ein Artikel der US-Fachzeitschrift The Fabricator aus dem Jahr 2010 wiederum beschreibt es aus der Werkstattperspektive: ein Rohr durch einen einzigen Kopf, mehrere Radien ohne geraden Zwischenabschnitt und ein Werkzeugwechsel nur bei Durchmesserwechsel — auf einer Biegemaschine von Nissin.
Dieselbe Biegetechnik ist in Japan, Deutschland und den USA gleichermaßen im Einsatz.
Unsere erste Maschine wurde 2006 in Betrieb genommen, die zweite 2021. Das sind zwanzig Jahre Programmiererfahrung und praktisches Wissen darüber, wie sich ein Rohr beim Biegen verhält, welche Korrekturen nötig sind und was sich daraus formen lässt — und was nicht. Dieses Wissen erweitern wir mit jedem neuen Projekt: Aufgrund der Art unserer Fertigung ist der Großteil der Projekte ein Einzelstück und erfordert Tests der jeweiligen Kombination aus Material, Werkzeug und Prozessablauf. Eine Maschine lässt sich schnell kaufen. Zwanzig Jahre Erfahrung nicht.
Freiformbiegen Stuhlgestelle: Warum es für die Fertigung zählt
Ein Freischwinger-Gestell ist in der Regel ein durchgehendes Rohr: mehrere Radien, eine räumliche Kurve, gerade Abschnitte und oft eine Aufkantung fürs Stapeln. Beim Rundbiegen bedeutet diese Kombination einen vollständigen Matrizensatz und mehrere Werkzeugwechsel. Beim Freiformbiegen genügen ein Werkzeugsatz pro Durchmesser und ein Programm.
Ebenso wichtig ist, was mit dem Entwurf geschieht. Die Form ist nicht in einem Werkzeugsatz festgelegt. Ein Radius, eine Verdrehung oder eine Stapel-Aufkantung lassen sich im Programm anpassen, ohne neues Werkzeug zu bestellen. Bei Rundbiege-Matrizen bedeutet jede solche Änderung einen Eingriff am Werkzeug selbst. Bei einer Serie von Varianten oder beim Feinschliff einer Linie gemeinsam mit einem Designer macht sich dieser Unterschied sofort bemerkbar.
Wann Freiformbiegen sinnvoll ist — und wann nicht
Das Verfahren lohnt sich überall dort, wo mehrere Radien an einem Rohr zusammenlaufen und die Form sich räumlich entwickelt. Typische Beispiele: Freischwinger-Gestelle, kufenartige Untergestelle (Doppelkufe, Schlittengestell), Rahmen mit mehreren Bögen, Rückenlehnen, Kopfstützen. Es eignet sich auch gut beim Übergang vom Prototyp zur Serienfertigung — ohne für jeden Radius Werkzeug zusammenstellen zu müssen — sowie bei Geometrievarianten innerhalb desselben Durchmessers.
Vorsichtiger, oder gar nicht, bei sehr engem Radius und dünner Wandstärke. Dort arbeitet ein Dorn, der das Rohr von innen stützt, besser. Gleiches gilt, wenn der Querschnitt nach einer engen Biegung möglichst rund bleiben soll, oder wenn es sich um ein einzelnes Kniestück mit nur einem Radius handelt. In diesen Fällen setzen wir ein anderes Verfahren aus unserem Maschinenpark ein.
Welcher Weg der richtige ist, legen wir gemeinsam zu Beginn des Projekts fest. Eine Zeichnung, eine STEP-Datei oder ein physisches Muster genügen als Ausgangspunkt.
Werkzeuge
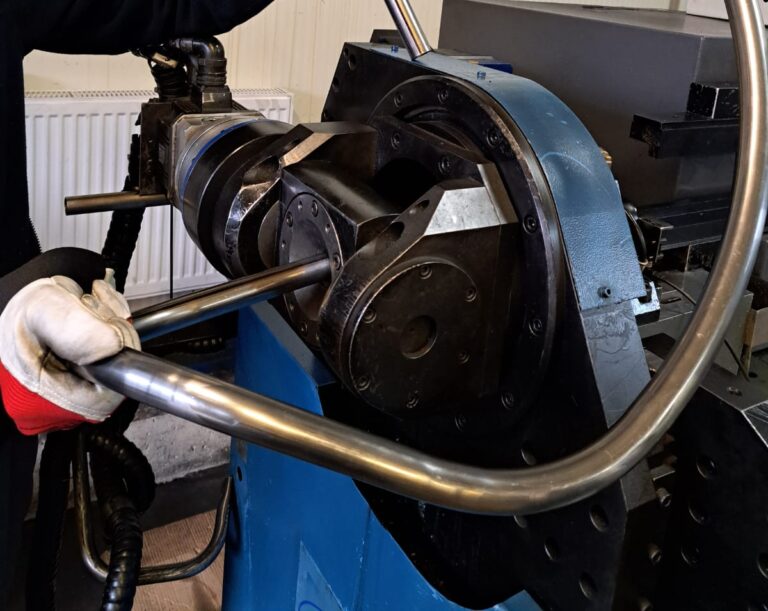
Wir arbeiten mit Ø14, 16, 18, 20, 22 und 25 mm. Die Wahl des Durchmessers ist nicht nur eine optische Frage. Ein dünneres Rohr wirkt leichter, ist aber weniger steif (oder, je nach Anwendung, als Vorteil elastischer/federnder); ein dickeres Rohr versteift das Gestell, verändert aber Silhouette und Gewicht.
| Durchmesser | Typischer Einsatz |
|---|---|
| Ø14 | Fußstützen, Kopfstützen, Querstreben, Armlehnen, Rückenlehnen. Auch kufenartige Gestelle (Doppelkufe, Schlittengestell). |
| Ø16 / Ø18 | Häufig optisch leichte Vierbein-Gestelle und Hocker. Auch als Baugruppe innerhalb größerer Rahmen. |
| Ø20 | Vor allem Vierbein-Gestelle. Die Mitte der Skala — weder zart noch besonders kräftig. |
| Ø22 / Ø25 | Freischwinger-Gestelle, Hauptrahmen von Stühlen und Sesselgestelle. |
Wandstärke und Stahlsorte werden auf den Radius und die vom Sitz zu tragende Last abgestimmt — nicht umgekehrt. Bei der Materialwahl beraten wir.
Nicht nur Stühle
Freiformbiegen Stuhlgestelle ist unser Kerngeschäft. Der Biegekopf unterscheidet jedoch nicht, ob das geformte Teil als fertiges Einzelstück an den Polsterer oder als fertiges Produkt für einen anderen Abnehmer geht.
Auf denselben Maschinen haben wir unter anderem einen Prototyp-Türrahmen für SAM, Polens erstes Elektroauto (2008), Yacht-Handläufe, Transportwagen und Sessel-Kopfstützen gefertigt, neben vielen weiteren Teilen. Der gemeinsame Nenner ist einfach: Das Rohr braucht mehrere Bögen, oft räumlich, und wir wollen nicht für jeden Radius eine eigene Rolle bauen.
So läuft eine Bestellung ab
2D-Dokumentation, ein 3D-Modell (SolidWorks / STEP) oder ein physisches Muster — wir verfügen über einen 3D-Laserscanner. Zunächst prüfen wir die Konstruktion auf Biegbarkeit, dann folgt ein Prototyp, abschließend die Serienfertigung.
Ob Prototyp oder Serie — Freiformbiegen Stuhlgestelle ist unsere Stärke.
Kontakt: karud.pl/de · Kiełpino, Długa 61, Polen.
FAQ
Was unterscheidet Freiformbiegen von Rundbiegen (Rotary-Draw-Biegen)?
Beim Freiformbiegen läuft das Rohr durch einen beweglichen Kopf, der Radius wird per CNC eingestellt. Beim Rundbiegen wird das Rohr um eine Matrize mit festem Radius geformt und von innen gestützt. Freiform: mehrere Radien mit einem Werkzeug, schneller bei komplexer Geometrie. Rundbiegen: besser bei engen Bögen und dünner Wandstärke.
Seit wann bietet Karud Freiformbiegen an?
Unsere erste Maschine läuft seit 2006. Eine zweite Linie läuft seit 2021 — zwei Linien bedeuten Kontinuität in der Fertigung.
Welche Rohrdurchmesser biegen Sie im Freiformverfahren?
Ø14, 16, 18, 20, 22 und 25 mm.
Eignet sich Freiformbiegen für Stuhlgestelle wie den Freischwinger?
Ja. Ein Freischwinger ist ein Paradebeispiel für dieses Verfahren: ein durchgehendes Rohr, mehrere Radien, eine räumliche Form. Die Wahl des richtigen Materials ist dabei der erste wichtige Schritt.
Braucht jeder Radius ein eigenes Werkzeug?
Nein. Ein Werkzeugsatz deckt einen gesamten Durchmesser ab.
Sind Sie auf die in der Tabelle genannten Durchmesser beschränkt?
Nein — sofern der Kunde bereit ist, die erhebliche Investition in einen eigenen Werkzeugsatz für einen Sonderdurchmesser zu tragen, und die zusätzliche Vorlaufzeit für dessen Herstellung einplant.
Biegen Sie Edelstahl?
Ja, die Güten 304 und 316, neben Präzisionsstahl (schwarz).
Können Sie mit einem reinen CAD-Modell oder einem Musterstuhl arbeiten?
Ja. Wir können von einer CAD-Datei oder einem Laserscan ausgehen und anschließend Dokumentation und Prototyp erstellen.
Wo befindet sich Ihr Werk?
Karud, ul. Długa 61, 83-307 Kiełpino, Pommern, Polen.