
Firma Karud stosuje gięcie swobodne rur na maszynie CNC od 2006 r. Druga nowocześniejsza maszyna pracuje od 2021 r. Zakres narzędzi: Ø14, 16, 18, 20, 22 i 25 mm. Główne zastosowanie to metalowe stelaże krzeseł i mebli — typu na płozie, sanki i ramy przestrzenne, w których na jednym detalu schodzi się kilka promieni.
Zakład: Karud, Kiełpino (woj. pomorskie). Produkcja stelaży od 1995 r. Gięcie + spawanie + malowanie proszkowe w jednym miejscu.
Fakty
Technologia: gięcie swobodne CNC (freeform / Freiformbiegen), maszyna J. Neu
- Start: 2006, druga linia: 2021
- Średnice: Ø14–Ø25 mm
- Materiały: stal czarna precyzyjna, stal nierdzewna 304 / 316
- Produkt wiodący: metalowe stelaże krzeseł
- Inne metody w parku: pięć technologii gięcia rur
Na czym polega gięcie swobodne rur
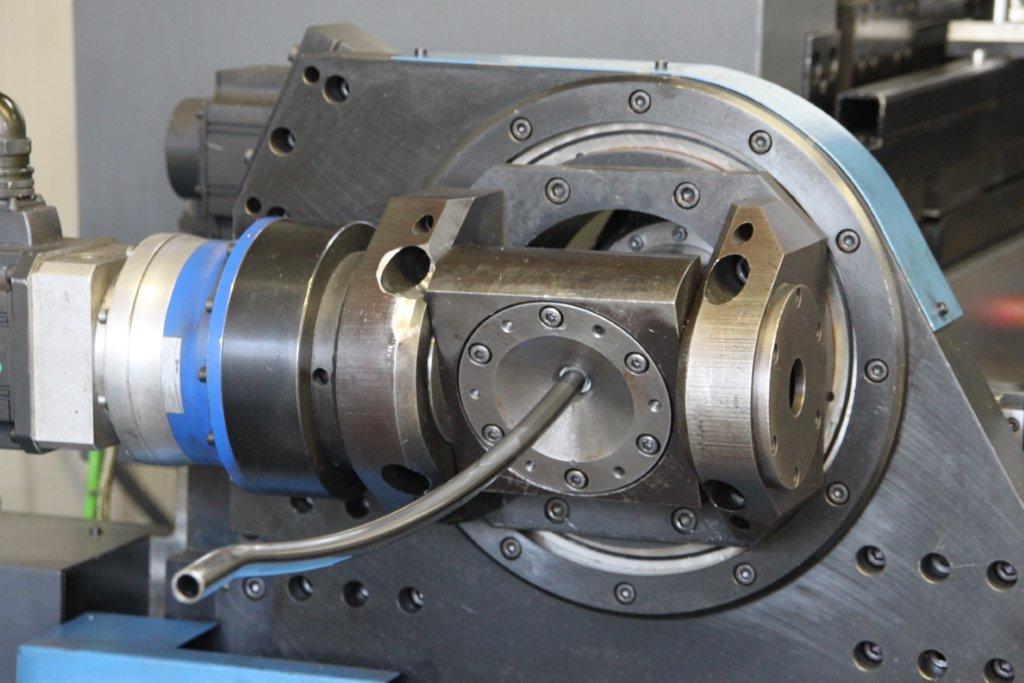
Rura nie jest nawijana wokół rolki do gięcia o jednym promieniu jak w gięciu trzpieniowym. Jest przepychana z bardzo dużą siłą przez głowicę: część stała + zsynchronizowana ruchoma matryca sterowana bardzo precyzyjnie CNC. Promień, kąt i płaszczyzna (skręt) wynikają z wychylenia głowicy w czasie posuwu.
Z tego wynikają trzy rzeczy ważne przy stelażu:
- Jeden komplet narzędzi na średnicę, nie na każdy promień.
- Promienie mogą łączyć się bez odcinka prostego.
- Kształt 3D da się zamknąć w jednym cyklu — typowe dla stelaży na płozie i ram z wywinięciem oparcia.
W gięciu trzpieniowym (rotary draw) każdy inny promień gięcie R to zwykle inna forma (rolka) do gięcia wraz z pełnym oprzyrządowaniem danego poziomu. Przy nodze z wieloma łukami koszty inwestycyjne w oprzyrządowanie do maszyn trzpieniowych bywają bardzo wysokie. Gięcie swobodne rur tego nie wymaga. Natomiast ciasny promień na cienkiej ściance nadal lepiej wychodzi na gięciu trzpieniowym — dlatego w zakładzie są obie metody.
Skąd ta technologia
Gięcie swobodne rur nie wzięło się z katalogu maszyn z zeszłego sezonu. Pod koniec lat 80. w Japonii opisano, jak formować rurę przepychając przez ruchomą głowicę zamiast giąć ją na stałej rolce. W latach 90. pomysł wszedł do produkcji pod marką Nissin. W Europie przejął i rozwinął go niemiecki J. Neu: firma ta najpierw dystrybuowała giętarki z Japonii, póżniej zaczęła budować własne. Obie nasze giętarki mają sterowanie Mitsubishi — Neu wyposaża je tak od dekad.
Na tych maszynach najpierw powstawały ramy i stelaże meblowe — właśnie dlatego, że na jednym narzędziu da się złożyć kilka łuków i kształt w przestrzeni. Dopiero na początku lat 2000. metoda zainteresowała motoryzację. Tam zaczęto wymagać ciaśniejszego trzymania wymiaru, stąd wrażenie, że to „technologia z automotive”. Jednak swoje korzenie ma w meblarstwie.
Ten sam wątek wraca w prasie branżowej po obu stronach oceanu. Niemiecki Blechonline pisze o japońskim rodowodzie, rozwoju u Neu od lat 90. i o tym, że na początku gięto głównie meble. Natomiast amerykański The Fabricator z 2010 r. pokazuje to od strony warsztatu: rura przez jedną głowicę, kilka promieni bez odcinka prostego, zmiana narzędzia dopiero przy zmianie średnicy — na giętarce Nissin.
Ta sama szkoła gięcia funkcjonuje w Japonii, w Niemczech i w USA.
Pierwsza maszyna w naszym zakładzie została uruchomiona w 2006 roku, a druga w 2021. Posiadamy dwadzieścia lat wprawy w programowaniu i zdobywanej doświadczalnie wiedzy, jak rura zachowuje się w procesie gięcia, jakie trzeba wprowadzić korekty oraz co można i czego nie można na niej wygiąć. Wiedzę powiększamy na bieżąco z każdym nowym projektem, większość projektów ze względu na charakter produkcji jest niepowtarzalna, wymaga badań i testów danej konfiguracji materiału, technologii i przebiegu. Maszynę można nabyć szybko, ale dwudziestu lat doświadczenia nie da się kupić.
Dlaczego w stelażach
Stelaż krzesła na płozie to zwykle jedna ciągła rura: kilka promieni, łuk w przestrzeni, odcinki proste, a często jeszcze przegięcie pod sztaplowanie. Przy gięciu trzpieniowym taki zestaw oznacza komplet matryc i przezbrojenia. Gięcie swobodne rur — jeden zestaw narzędzi na średnicę i program.
Ważne jest też to, co dzieje się z projektem. Kształt nie zostaje zamknięty w formach. Promień, skręt albo przegięcie pod stos da się poprawić w programie, bez zamawiania nowego oprzyrządowania. Przy matrycach trzpieniowych każda taka zmiana narusza narzędzia. Przy serii wariantów albo dopracowywaniu linii z projektantem ta różnica jest odczuwalna od razu.
Kiedy gięcie swobodne rur, a kiedy nie
Metoda ma sens tam, gdzie na jednej rurze schodzi się kilka promieni i kształt idzie w przestrzeń. Typowe przykłady: stelaż na płozie, stelaż na ślizgaczach (podwójna płoza, sanki), ramy z wieloma łukami, oparcia, zagłówki. Sprawdza się też przy przejściu z prototypu do serii — bez kompletowania narzędzi na każdy promień — oraz przy wariantach geometrii w tej samej średnicy.
Ostrożniej, albo wcale, przy bardzo małym promieniu i cienkiej ściance. Tam lepiej pracuje trzpień, który podpiera rurę od środka. Podobnie gdy po ciasnym gięciu przekrój ma zostać możliwie okrągły, albo gdy detal to pojedyncze kolanko o jednym promieniu. Wtedy bierzemy inną metodę z parku.
Która droga jest właściwa, wspólnie ustalamy na starcie. Wystarczy rysunek, plik STEP albo fizyczny wzorzec.
Narzędzia
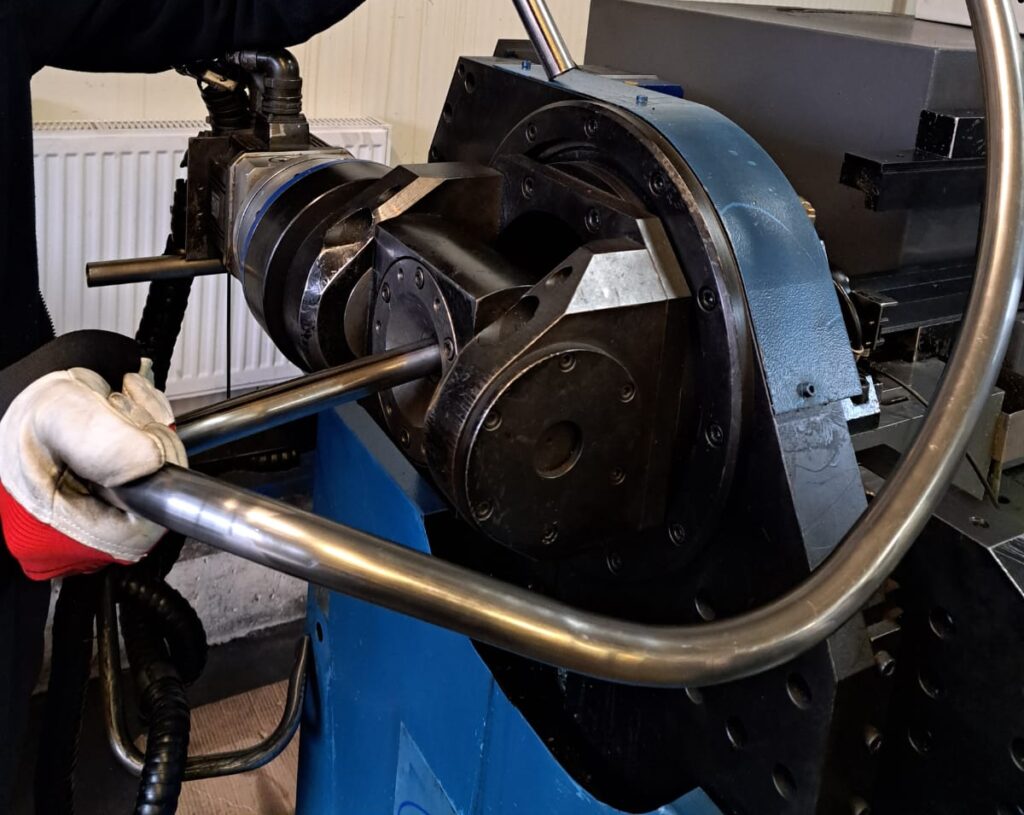
Pracujemy na średnicach Ø14, 16, 18, 20, 22 i 25 mm. Dobór nie jest tylko wizualny. Cieńsza rura lżej wygląda, ale jest mniej sztywna (lub jako zaleta – bardziej podatna / sprężynująca – w zależności od zastosowania); grubsza rura usztywnia stelaż, ale zmienia sylwetkę i ciężar.
| Średnica | Typowe zastosowanie |
|---|---|
| Ø14 | Podnóżki, zagłówki, trawersy, podłokietniki, oparcia. Także stelaże na ślizgaczach (podwójna płoza, sanki). |
| Ø16 / Ø18 | Często lekkie optycznie stelaże czteronożne i hokery. Lub jako podzespoły większych ram. |
| Ø20 | Głównie stelaże czteronożne. Środek skali: ani bardzo delikatne, ani wyraźnie mocne. |
| Ø22 / Ø25 | Stelaże krzeseł metalowych typu płozy, główne ramy krzeseł i stelaże foteli. |
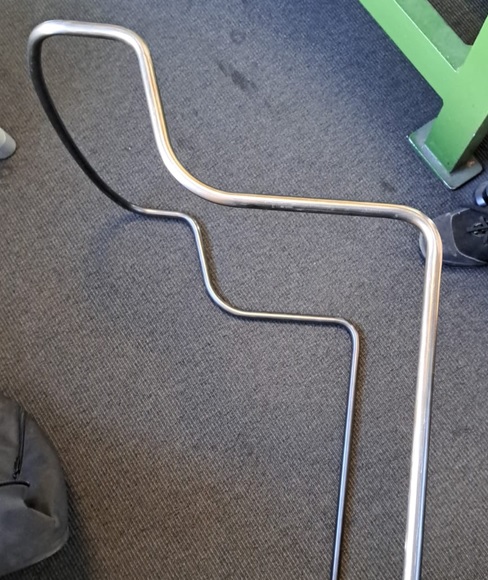
Grubość ścianki i gatunek stali dobieramy do promienia oraz do tego, jakie obciążenie ma przenieść siedzisko — nie odwrotnie. Doradzamy w doborze.
Nie tylko krzesła
Stelaże meblowe są dla nas codziennością i na nich ta metoda gięcia się sprawdza. Głowica gnąca nie wie, czy gięty element trafi jako podzespół dla tapicera, czy może jest to wyrób dla kogoś innego.
Na tych samych maszynach robiliśmy m.in. prototyp ramy drzwiowej do pierwszego polskiego elektryka SAM (2008), poręcze jachtowe, wózki transportowe i zagłówki foteli i wiele wiele innych elementów. Wspólny mianownik jest prosty: rura ma mieć kilka łuków, często w przestrzeni, i nie chcemy konstruować osobnej rolki dla każdego promienia.
Jak zlecić
Dokumentacja 2D, model 3D (SolidWorks / STEP) albo fizyczny wzorzec — mamy skaner laserowy 3D. Sprawdzamy konstrukcję pod kątem możliwości gięcia, potem prototyp, na końcu seria.
Kontakt: karud.pl · Kiełpino, Długa 61.
FAQ
Czym różni się gięcie swobodne rur od trzpieniowego?
W gięciu swobodnym rura przechodzi przez ruchomą głowicę, promień ustawia CNC. W trzpieniowym rura jest uplastyczniana wokół formy o stałym R, z podparciem ścianki od wewnątrz. Swobodne: wiele R na jednym narzędziu, szybciej przy skomplikowanej geometrii. Trzpieniowe: lepsze przy ciasnym łuku i cienkiej ściance.
Od kiedy Karud wykonuje gięcie swobodne rur?
Pierwsza maszyna od 2006 r. Druga linia od 2021 r. – dwie linie to bezpieczeństwo produkcji.
Jakie średnice rur gniecie swobodnie?
Ø14, 16, 18, 20, 22 i 25 mm.
Czy gięcie swobodne rur nadaje się do stelaża krzesła na płozie?
Tak. Płoza to typowy detal pod tę metodę: ciągła rura, kilka promieni, kształt przestrzenny. Podstawą jest wybór właściwego materiału.
Czy na każdy promień potrzebne jest osobne narzędzie?
Nie. Jeden komplet na średnicę.
Czy tylko wskazane średnice z tabelki?
Nie, jeżeli klient zgodzi się na niebagatelną inwestycję w dedykowany komplet dla niestandardowej średnicy i liczy się z dodatkowym czasem potrzebnym na wykonanie tego zestawu.
Czy gniecie stal nierdzewną?
Tak, 304 i 316, obok stali czarnej precyzyjnej.
Czy przyjmujecie sam model albo krzesło-wzorzec?
Tak. CAD albo skan laserowy, potem dokumentacja i prototyp.
Gdzie jest zakład?
Karud, ul. Długa 61, 83-307 Kiełpino, woj. pomorskie.